-

+86-13404286222
-


Tiedustele nyt
+86-13404286222
Tiedustele nyt
HPGR-rullarenkaiden komponenttien hankinta on paljon lähempänä pyörivän paineastian kuin varaosan ostamista. Korkeapainehiomatela istuu sementti- tai mineraalipiirin kärjessä, ja rengas on ainoa komponentti, joka kohtaa malmikerroksen tuhansia kertoja tunnissa. Rengas, joka saapuu 0,2 mm toleranssin ulkopuolelle tai jonka kovuuskartta pysähtyy koneistetun pinnan kohdalla, ei petä toimittajan konepajassa. Se epäonnistuu kampanjan puolivälissä yövuorossa syötteen ollessa edelleen käynnissä.
Hankintatiimit kohtelevat usein rengasta samalla tavalla kuin pumppupesää: laativat piirustuksen, vertailevat kolmea tarjousta, vahvistavat toimituspäivän. Tämä rutiini pätee, kunnes ensimmäinen rengassarja kuluu murto-osan ennustetusta käyttöiästä. Lopputuloksesta päättävät muuttujat lukitaan jo kauan ennen ensimmäistä sahausta, ja niitä ovat teräksen puhtaus, taontavähennys, lämpökäsittelyn syvyys, nastan pysyvyys, tarkastuksen kattavuus ja toimittajan halukkuus dokumentoida se kaikki.
HPGR-rullarengassarja on korkeapaineisen hiomatelan täydellinen pyörivä kulutuskokoonpano: taottu tai valettu renkaan runko, nastojen tai hitsattujen kovapintojen muodostama hiontapinta, akseli, momentinsiirron lukitusjärjestely sekä laakeri- ja koteloryhmä, joka asettaa telan kuormituksen alle.
Rullarengas on vaihdettava ulkorengas, joka on asennettu rullan akseliin. Se kantaa nastat tai päällysteet, jotka muodostavat todellisen hiomapinnan, ja se on koneen ainoa osa, joka on suunniteltu kulutettavaksi ja vaihdettavaksi suunnitellun huoltojakson aikana.
Telojen halkaisijat ja erityiset puristusvoimat ovat nousseet kolmen vuosikymmenen ajan, ja HPGR-rullarenkaiden teknologinen kehitys on seurannut samaa kaavaa: raskaampi osa, syvempi kovuus, tiheämpi nastakuvio ja tiukempi juoksunhallinta jokaisessa vaiheessa.
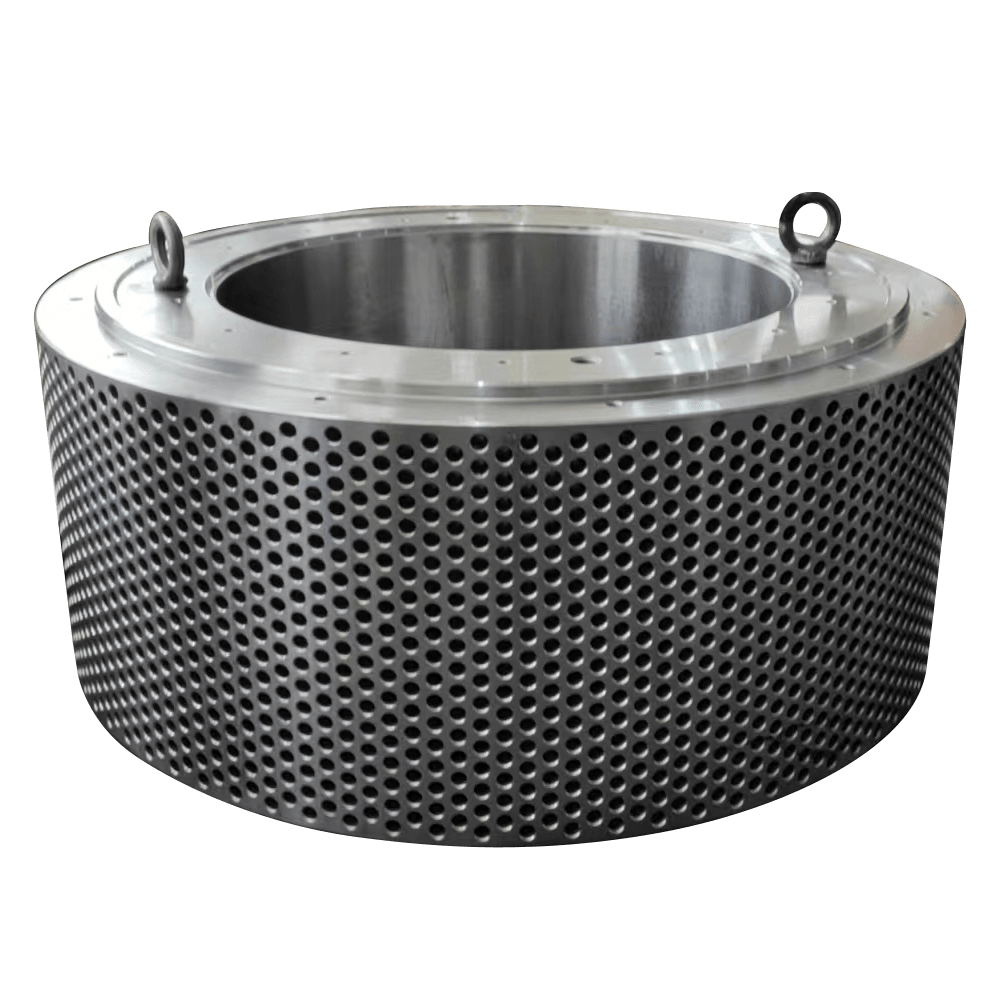 HPGR-renkaiden osarullien valmistajat Tela on tärkeä telatehtaan laitekomponentti, ja sitä käytetään pääasiassa kaivosteollisuudessa, metallurgisessa teollisuudessa, kemianteollisuudessa, sementtikoneissa... Näytä tuote →
Useimmat ennenaikaiset HPGR-renkaiden viat määräytyvät materiaalilaadun, takomisen vähentämisen ja lämpökäsittelyn perusteella, ei lopullisen koneistustoleranssin perusteella. Rengas, joka lähtee puristimesta riittämättömällä vähennyksellä, kantaa keskiviivan erottumista, jota ei myöhempi lämpökäsittely poista, ja siitä erottumisesta tulee halkeama, kun nastat alkavat siirtää kuormaa.
Toinen toistuva määrittelyvirhe on kovuus, joka on kirjoitettu yhdeksi numeroksi. Rengas, jonka kovuus on 340 HB koneistetulla pinnalla ja 260 HB 40 mm syvyydessä, käyttäytyy täysin eri tavalla kuin rengas, jossa on 320 HB samalla syvyydellä, vaikka molemmat läpäisivät tulevan kovuustarkastuksen.
Juuri tästä syystä materiaalireitti kuuluu hankintapäätökseen. Toimittajat, kuten Jiangyin Huanming Machinery Co., Ltd., pitävät valua, taontaa, hitsausta ja raskasta työstöä saman katon alla, mikä lyhentää lämpökäsittelyn aikana havaitun kovuuspoikkeaman ja taontaohjelman korjaavien toimenpiteiden välistä silmukkaa.
 Takovaluosien jalostusvalmistajat Taonta ja valu ovat molemmat tärkeitä metallinkäsittelymenetelmiä teollisuudessa, ja niillä on laaja sovellusalue. Niissä on merkittäviä eroja... Näytä tuote →
Nastarenkaat hallitsevat kovaa kiven ja sementin raakahiontaa, koska kovametallinastat uudistavat hiontarakennetta matriisin kuluessa; hitsatut päällysterenkaat ovat järkeviä pehmeämmissä, hienommissa syöttöissä ja tehtaissa, joilla on jo pätevä hitsauskyky paikan päällä.
Ostokysymys ei ole se, mikä pinta on yleisesti ottaen parempi, vaan se, mikä vastaa syöttökokoasi, erityistä puristusvoimaasi ja huoltokykyäsi paikan päällä.
HPGR-rullarenkaan täydellinen toimitustiedosto sisältää viisi asiakirjaryhmää: materiaalisertifiointi, lämpökäsittelytietueet, tilavuus- ja pinta-NDT-raportit, mitta- ja kulutietueet sekä nastan tai päällysteen vahvistustiedot.
Nämä asiakirjat etukäteen nimeävät ostotilaukset päätyvät harvoin riitoihin, koska hyväksymiskriteerit sovitaan ennen teräksen sulattamista.
Runout ja kovuuden tasaisuus ratkaisevat enemmän kuin raakahalkaisijan tarkkuus, koska rengas toimii millimetreissä mitatun kuormitetun raon sisällä ja jokainen poikkeama kerrotaan erotusvoimalla.
| Parametri | Yleisesti määritelty arvo | Mitä tapahtuu, jos se jää väliin |
| Renkaan ulkohalkaisija | 1,0-2,4 m, matched to the machine frame | Rullarakoa ei voi asettaa suunniteltuun ilman välilevyjä |
| Säteittäinen juoksu lopputyöstön jälkeen | Pidetään alle noin 0,10 mm | Syklinen kuormitus, epätasainen pohja ja tärinä korkeassa paineessa |
| Rungon kovuus | 300-380 HB on the machined face | Pinnan väsyminen ja nastan varhainen ulosveto |
| Kovuuden syvyys | Määritelty käyrä 30 tai 50 mm | Pehmeä ydin deformoituu plastisesti erotusvoiman vaikutuksesta |
| Nastan kuviointi | Noin 1 mm piirustuksen sisällä | Käytä nauhoja ja paikallisia talttauksia kasvojen poikki |
| Poraus ja akseli sopivat | Häiriöt määritellään piirustuksessa, ei käsisovitusta | Ryömii akselissa, naarmuja ja halkeamia kiilaurassa |
Pätevöinnin tulisi varmistaa prosessin omistajuus luettelovaatimusten sijaan, koska toimittaja, joka valvoo sulatusta, taontaa, lämpökäsittelyä, kovetusta ja lopputarkastusta yhden laatujärjestelmän mukaisesti, voi jäljittää vian alkuperän sen sijaan, että kiistettäisi siitä.
Isojen renkaiden hankinta toimii parhaiten, kun toimittaja on sitoutunut eritelmän ollessa vielä auki. Jos rengas, akseli ja kotelot hankitaan yhdessä, se kannattaa ottaa yhteyttä valmistustiimiin riittävän aikaisin, jotta piirustus, materiaalireitti ja tarkastussuunnitelma kohdistetaan yhdellä kertaa.
Hyvin määritelty nastarengas sementin raakahionnalla käy yleensä 8 000–12 000 tuntia ennen kuin nastat tarvitsevat huomiota, ja renkaan runko on yleensä hyvä yhteen tai kahteen pinnoitusjaksoon. Renkaat, jotka menettävät kovuuden syvyyden tai kulumisen hallinnan, saavuttavat usein saman kunnon puolessa tästä ajasta.
Molemmat reitit ovat tuotannossa. Taotut renkaat hallitsevat suuria, korkeapaineisia asennuksia, koska takominen sulkee sisäisen huokoisuuden ja antaa tasaisemman kovuusvasteen, kun taas valetut renkaat ovat yleisiä pienemmillä rullilla ja alhaisemmassa paineessa.
Kovuuden määrittäminen yhdeksi pinta-arvoksi ja tarkastustiedoston käsitteleminen valinnaisena. Ostajat, jotka korjaavat kovuuskäyrän, nastan pitotestin ja NDT-hyväksyntätason tarjousvaiheessa, poistavat suurimman osan riskistä, joka myöhemmin ilmenee ennenaikaisena kulumisena.
Kyllä, ja se yleensä lyhentää kokoonpanosykliä. Toimittaja, jolla on valu-, taonta-, hitsaus- ja suuri koneistuskyky, voi sovittaa porauksen todelliseen akseliin pikemminkin kuin nimellispiirustukseen, josta useimmat samankeskisyysvalitukset johtuvat.
 Nro 16 Dayuanli Road, Yunting Street, Jiangyin City, Jiangsun maakunta, Kiina
 +86-13404286222 / +86-13404286222
 +86-510-86668678

Copyright © Jiangyin Huanming Machinery Co., Ltd. All Rights Reserved.Mukautetut suuret komponentit Mekaaniset prosessoinnit