-

+86-13404286222
-


Tiedustele nyt
+86-13404286222
Tiedustele nyt
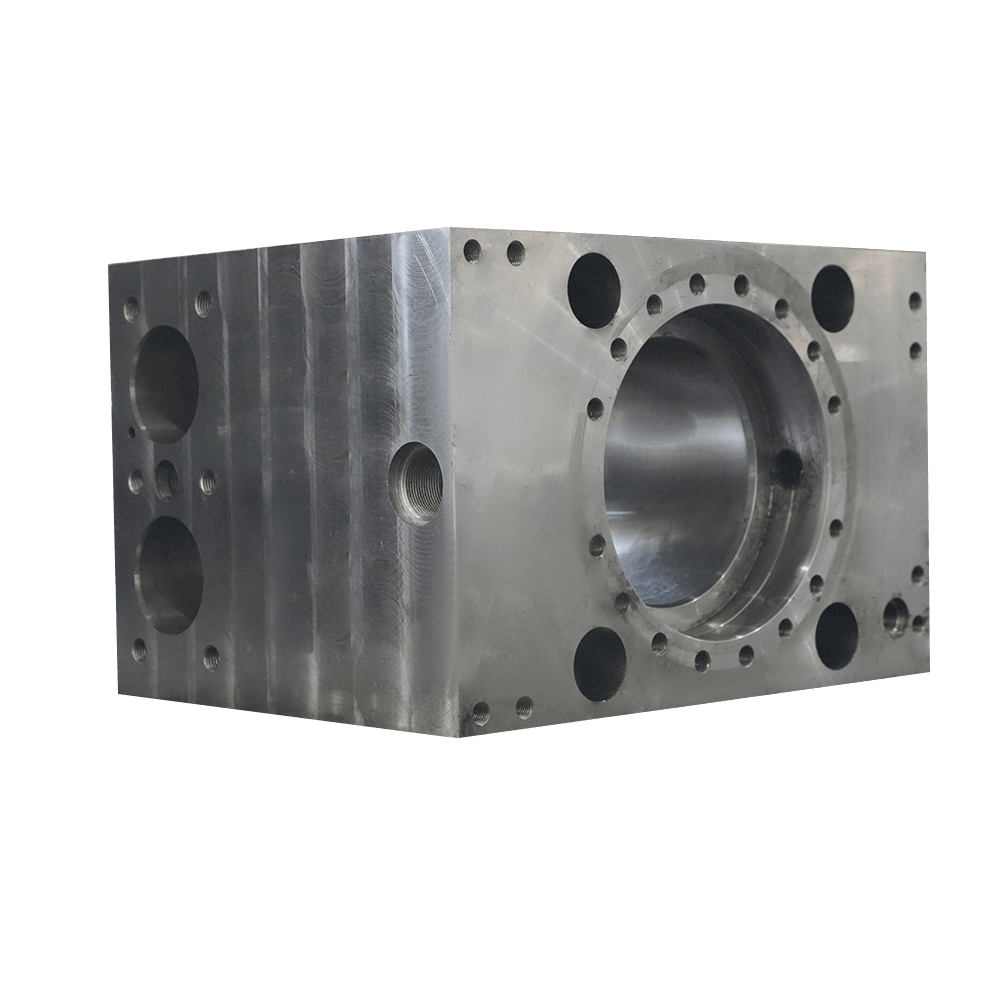
4-tonninen kompressorisylinteri 0,04 mm:n toleranssilla ja 11 viikon asennusikkuna paljastaa heikon toimitusketjun noin kymmenessä minuutissa. Suuret osat harvoin epäonnistuvat piirustusvaiheessa. Ne epäonnistuvat kolmannen kiinnityksen aikana, kun peruspiste on siirtynyt eikä mikään asiakirja osoita, missä virhe tuli prosessiin.
Tämä opas on ostajan työskentelytapa teollisuuslaitteiden suurten komponenttien työstöpalveluiden hankinnassa: mitä laajuus todella kattaa, miten koneen kirjekuorta luetaan, mitä laatujärjestelmän on todistettava paperille ja mihin viikot todellisuudessa menee piirustuksen luovutuksen ja toimituksen välillä.
Suuret komponenttien työstöpalvelut kattavat noin 500 kg - 20 tonnia painavien valettujen, taottujen tai hitsattujen osien viimeistelyn ja mittojen varmentamisen, jotka eivät sovi tai jotka eivät täytä toleranssia vakiopystytyöstökeskuksissa.
Paino päättää, mikä nosturi varataan. Koneistettu ominaisuus päättää, kumpi toimittaja voi tarjota tarjouksen, koska porauksen pyöreys, laipan yhdensuuntaisuus ja hammasprofiili vaativat kukin eri työstökoneen ja erilaisen tarkastusmenetelmän.
| Komponenttiryhmä | Työpaino | Kriittiset koneistetut ominaisuudet | Tarkastuksen painopiste |
| Kompressorisylinterit ja sylinterirungot | 1-5 t | Poran pyöreys, samankeskisyys, tiivistyspinnat | Porausmittaus, CMM, tunkeutumistesti |
| Räjähdyssuojarungot | 2-8 t | Männän ontelon tasaisuus, tiivistereiät | Ultraäänitestaus, painetestaus |
| Tuulivoiman pääakselin laipat | 3-12t | Pultin ympyrän nousu, laipan yhdensuuntaisuus | Ultraäänitestaus, laserseuranta |
| Höyryturbiinien tarvikkeet | 1-6 t | Tasojen halkaisijat, terän uraprofiilit | Magneettihiukkasten testaus, pyöreystarkastukset |
| Rullat ja yleislaakeritiivisteet | 0,5-8 t | Ulkohalkaisijan sylinterimäisyys, laakeri sopii | Kovuuden ja karheuden mittaus |
| Vaihteistot ja vaihteistot | 0,3-3t | Hampaiden profiili, kumulatiivinen nousu | Vaihteiston mittaus, magneettisten hiukkasten testaus |
Suuri kompressorin sylinteri osoittaa, miksi järjestyksellä on merkitystä. Valu jäähtyy epätasaisesti, joten pätevä kone rouhii sen, antaa jännitysten tasaantua ja viimeistelee sitten porauksen koneella, joka säilyttää saman peruspisteen kauttaaltaan.
 Kompressorikoteloiden valmistajien valu Suuret kompressorit käyttävät yleensä raskaita rakenteellisia rakenteita, jotka kestävät suuria kuormituksia ja joilla on siksi vahvat jatkuvat toimintaominaisuudet. Mainos... Näytä tuote →
Jos toimittaja ei pysty kuvailemaan tuota karkeaviimeistelysarjaa ensimmäisessä teknisessä keskustelussa, hän lainaa osaa, jota hän ei ole ennen koneistanut, olipa luettelo mitä tahansa.
Koneen kirjekuori hylkää enemmän toimittajia kuin hinta. Pitkätahtinen porakone, työkappaleen painon mukaan mitoitettu pöytä ja osaa kääntävä nosturi ovat pääsylippu, ei erottaja.
Osaava myymälä käyttää laitteiden yhdistelmää yhden sankarillisen koneen sijaan: vaakasuuntaiset työstökeskukset, portaalityöstökeskukset, CNC-porausjyrsimet, nopeat CNC-pystysorvit ja pystysorvauskeskukset. Jokaisella tyypillä on erilainen ominaisuusperhe, ja niiden päällekkäisyys pitää työn poissa kriittiseltä tieltä.
Nämä viisi vastausta erottavat liikkeet, jotka pitävät toleranssin monitonnisten osien suhteen, kaupoista, jotka omistavat vain suuren koneen. Toimittajan, joka ilmoittaa 8 mikrometrin koneen tarkkuuden, pitäisi pystyä selittämään, kuinka tämä luku kestää kolme toimenpidettä samalla työkappaleella.
Materiaalilaatu voi lisätä tai poistaa kaksi viikkoa koneaikaa, koska lämmönkestävät seokset leikkaavat murto-osalla hiiliteräksen nopeuksista ja kovettuvat syöttönopeuden epäröinnin hetkellä.
| Materiaali | Leikkausnopeus vs. 1045 teräs | Suurin koneistusriski | Tyypillinen käyttö |
| Hiiliteräs ja pallografiittivalurauta | 100 prosenttia | Puhu ohuissa osissa | Sylinterirungot, kompressorikotelot |
| Duplex ruostumaton 2205 | 40-50 prosenttia | Työskentele karkaisu pienellä syötöllä | Laipat, hihat, akselit |
| Inconel 718 (UNS N07718 / 2,4668) | 20-30 prosenttia | Työkalujen nopea kuluminen | Takoot, holkit, korkean lämpötilan hihat |
| Haynes 188 (UNS R30188 / GH5188) | 15-25 prosenttia | Hankaavaa kobolttiseosta, huonosti murtuva lastu | Levyt, nauhat ja tangot korkean lämpötilan huoltoon |
Nämä kertoimet ovat suunnittelulukuja, eivät markkinointivaatimuksia. Kauppa, joka lainaa Inconel 718:aa hiiliteräksen leikkausnopeuksilla, ei ole joko koskaan koneistanut sitä tai aikoo menettää rahaa tilauksesta.
Erikoislaadut vaativat myös toimitusketjun koneen taakse. Taot ja koneistetut osat Inconel 718, Haynes 188 ja duplex 2205 käyttäytyä eri tavalla kärjessä, ja toimittajan pitäisi pystyä näyttämään leikkaustiedot ja aikaisemmat työviitteet jokaisesta laadusta sen sijaan, että käsittelisi niitä yhtenä kategoriana.
 Takovaluosien jalostusvalmistajat Taonta ja valu ovat molemmat tärkeitä metallinkäsittelymenetelmiä teollisuudessa, ja niillä on laaja sovellusalue. Niissä on merkittäviä eroja... Näytä tuote →
Pyydä tarkastus- ja testisuunnitelma ennen kuin kysyt hintaa. ITP on ainoa asiakirja, joka määrittää vastuuvelvollisuuden jokaiselle ulottuvuudelle, ja toimittaja, joka ei voi antaa sitä päivässä, ei myöskään anna sitä aikataulupaineen alla.
Toimiva järjestelmä suurille osille sisältää magneettisten hiukkasten ja ultraäänitestauksen, kovuustestauksen, pinnan karheuden mittauksen sekä kalibroidut mikrometrit ja jarrusatulat, joita pidetään dokumentoidun kalibrointiaikataulun mukaisesti. Koulutetuilla päätoimisilla tarkastajilla on enemmän merkitystä kuin instrumenttiluettelolla, koska usean tonnin osat tarkastetaan vaihepisteissä eikä vain lopussa.
Referenssiprojektit lyhentävät arviointia. Vakiintuneille laiterakentajille, kuten DANIELI, KOBELCO, ANDRITZ ja ROSS, toimittavat toimittajat ovat jo läpäisseet auditoinnit, joita useimmat ostajat eivät pysty toistamaan yhdellä käynnillä. Prosessikuri takana suurten komponenttien erittäin tarkka koneistus on myös reilu tarkistuslista, jota voidaan verrata toimittajan omaan kirjalliseen menettelyyn.
Turvallisuuden kannalta tärkeät osat nostavat rimaa jälleen. Räjähdyssuojan runko tarkastetaan ultraäänitestauksella ja painetestauksella ennen lähettämistä, ja paperit kulkevat osan mukana.
 Öljynpoiston estoaine Valmistajat Öljynpoiston estoaine Katso lisää Näytä tuote →
3-5 tonnin koneistettu komponentti tarvitsee normaalisti 14-18 viikkoa vetämisestä kuljetukseen ja valu tai takominen kuluttaa siitä suurimman yksittäisen osan.
Konepajan jahtaaminen harvoin pelasta aikataulua, koska karkea koneistus odottaa jännityksen lievitystä ja viimeistely odottaa karkealeikkausta vapauttamaan jäljellä olevat vääristymät. Dokumentointi, NDT ja pakkaaminen voivat toimia rinnakkain viimeisen passin kanssa, ja tämä päällekkäisyys on silloin, kun yksi tai kaksi viikkoa on realistisesti palautettavissa.
Ratkaiseva kysymys ei ole, kuka löytää koneen, vaan kuka allekirjoittaa mittaraportin, kun poraus loppuu toleranssista.
Yhden lähteen vastuullisuus on käytännön argumentti. Kun aihio ja valmis osa tulevat samasta organisaatiosta, poikkeamalla on yksi omistaja kolmen sijasta ja korjaava toimenpide kohdistuu prosessiin eikä sopimukseen. Välittäjät toimivat edelleen hyvin vakio-osissa, joissa on suljetut tekniset tiedot ja suuret toleranssit.
Suunnittele 14–18 viikkoa 3–5 tonnin komponentin julkaisusta. Valu tai taonta kestää noin 5-6 viikkoa, viimeistely 3-4 viikkoa ja tarkastus dokumentaation kanssa noin 1 viikon. Uudet mallit lisäävät 2-3 viikkoa.
Noin 8 mikrometrin koneen tarkkuus on saavutettavissa hyvin hoidetulla poraus- tai portaalikeskuksella, mutta osien toleranssi riippuu asetusten määrästä ja lämmönsäädöstä. Realistiset viimeistellyt toleranssit porauksille ja laakerisovituksille usean tonnin osissa ovat 0,02–0,05 mm:n kaistalla, kun osa pysyy yhden perusketjun sisällä.
Mikä tahansa nikkeli-, koboltti- tai duplex-laatu. Inconel 718 (UNS N07718), Haynes 188 (UNS R30188) ja duplex ruostumaton 2205 leikkaavat 15–50 prosenttia hiiliteräksen nopeuksista ja kovettuvat nopeasti. Pyydä leikkaustiedot ja aikaisempi työviite samalla arvosanalla.
Pisteet, instrumenttiluettelo kalibroinnin tilasta, hyväksymiskriteerit piirustuskohtaisesti, NDT-menetelmät ja kattavuus, materiaalin jäljitettävyys lämpönumeron mukaan sekä lopullisen julkaisun allekirjoittajan nimi.
 Nro 16 Dayuanli Road, Yunting Street, Jiangyin City, Jiangsun maakunta, Kiina
 +86-13404286222 / +86-13404286222
 +86-510-86668678

Copyright © Jiangyin Huanming Machinery Co., Ltd. All Rights Reserved.Mukautetut suuret komponentit Mekaaniset prosessoinnit